KO

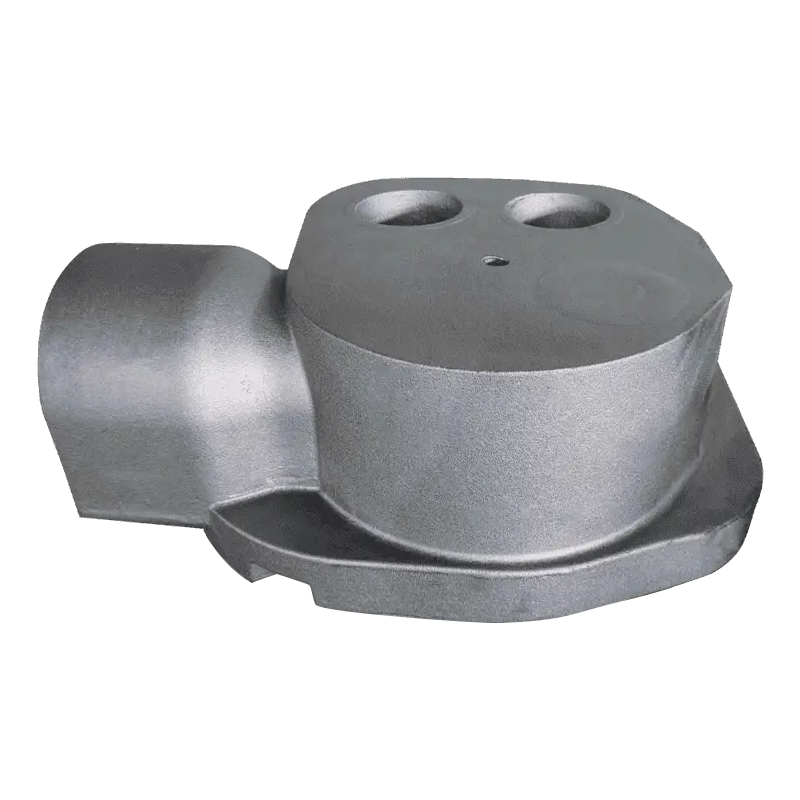
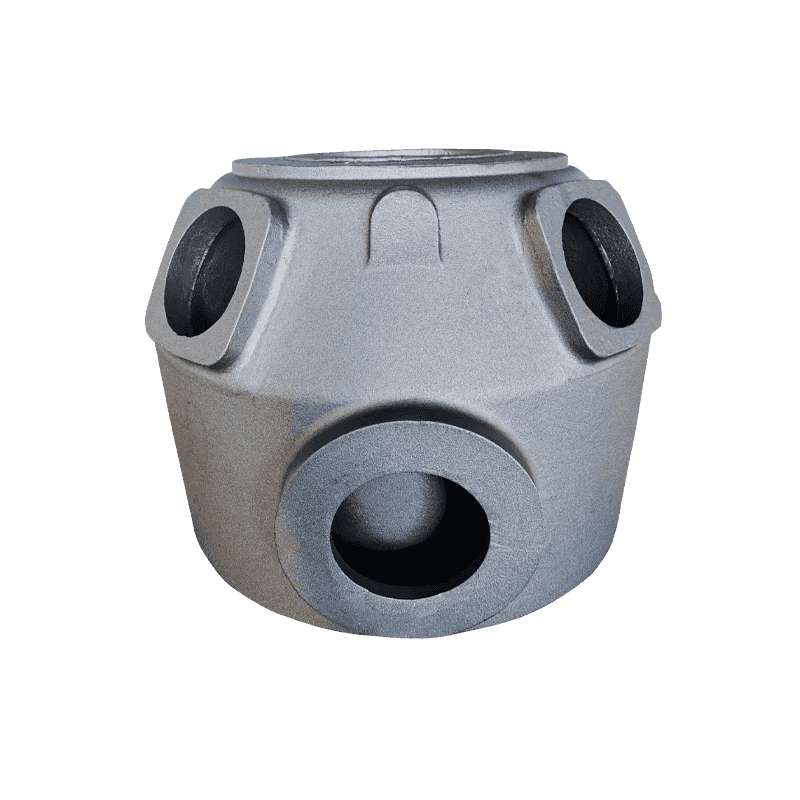
1.8톤 압축기 본체는 가장자리가 깨끗한 쉐이크아웃을 떠나 치수 검사를 통과한 다음 머시닝 센터에서 실패합니다. 어둡고 번진 밴드가 윗면 아래 몇 밀리미터 벌어집니다. 화학 시트는 합리적으로 보이고 캐스팅은 다공성이 아닙니다. 결함은 흑연 부상이며, 가공된 표면에 도달하면 열, 용융 처리 및 성형 비용이 이미 소비되었습니다.
작업 규칙은 간단합니다. 부양은 천천히 냉각되는 무거운 단면의 밀도에 따른 결함이며, 단면 계수에 해당하는 탄소를 일치시키고, 의도적으로 윗면을 냉각하고, 희생 금속이 놓일 위치를 미리 결정함으로써 제어됩니다. 화학만으로는 문제가 해결되지 않으며 별도로 주조된 테스트 막대는 이에 대해 경고하지 않습니다.
흑연 부양이 실제로 무엇인지
연성철은 흑연이 액체 내부에서 결절로 성장하는 공융 반응을 통해 응고됩니다. 결절의 밀도는 대략 2.2g/cm3입니다. 주변의 액체 철은 7g/cm3에 가깝습니다. 그 틈은 부력이며, 오랫동안 액체를 유지하는 주조물에서는 이는 용융물을 통해 결절을 위쪽으로 이동시키는 데 충분합니다.
20mm 벽에서는 동결하는 데 몇 초가 걸리며 결절은 형성되는 위치에 고정됩니다. 150mm 벽에서는 동일한 합금이 몇 분 동안 액체 상태를 유지할 수 있으며, 초기에 형성된 결절은 상승하는 데 시간이 걸립니다. 그 결과 윗면 아래에 흑연이 풍부한 층이 형성됩니다(섹션 크기와 주입 온도에 따라 종종 윗부분이 5~30mm임). 구조와 특성이 조용히 저하된 밴드 위에 위치합니다.
부양은 결절성 문제가 아닌 거대 분리입니다. 영향을 받은 밴드는 현미경으로 볼 때 허용 가능한 결절 수를 보일 수 있지만 해당 밴드의 인장 강도와 신율은 급격히 떨어졌습니다.
이러한 구별에 따라 결함 검사 방법이 결정됩니다. 주조소는 뛰어난 구상화성, 깨끗한 매트릭스, 별도의 주조 막대에 대한 인장 시험 통과를 생산할 수 있으며, 첫 번째 가공에서 윗면이 살아남지 못하는 주조물을 배송할 수 있습니다. 또한 결함 계열의 나머지 부분과 부유물을 분리하는 것도 도움이 됩니다. 두툼한 흑연은 결절의 물리적 이동이 아니라 덩어리진, 버미큘러 같은 변성으로 무거운 부분에 나타나고 폭발된 흑연은 일반적으로 용융 처리 문제를 나타냅니다. 치료법이 다르기 때문에 진단은 구체적이어야 합니다.
처음으로 결함을 발견한 작업자는 타설 관행을 비난하는 경향이 있습니다. 자료 자체로 돌아갈 가치가 있습니다. 연성 철이 서비스에 제공하는 것 용해 공장이 비난을 받기 전에 문제를 올바른 관점에서 살펴봅니다.
탄소 등가물과 단면 계수: 중요한 두 숫자
두 가지 변수가 대부분의 결과를 결정합니다. 첫 번째는 탄소당량(CE = C Si/3)이며 일부 상점에서는 인을 추가합니다. 두 번째는 주물의 가장 무거운 부분의 부피 대 표면 비율인 단면 계수입니다. 이는 충전 후 금속이 액체 상태로 유지되는 시간을 고정하기 때문입니다.
무거운 단면의 연성 철에 대한 출판된 리뷰에서는 부유 위험이 대략 4.5% CE 이상이며 단면 크기가 커짐에 따라 위험도 높아집니다. 그렇기 때문에 탄소와 실리콘은 한 번 선택하여 제품군 전반에 걸쳐 재사용하는 대신 단면 계수와 상관 관계를 맺어야 합니다. 얇은 펌프 커버에 아름답게 쏟아지는 화학 물질은 두꺼운 압축기 본체에 떠 있습니다.
| 변수 | 왜 부양 위험을 이동시키는가? | 무거운 단면의 방향 |
|---|---|---|
| 탄소당량 | 총 공융 흑연 및 유동성을 설정합니다. 긴 응고 기간으로 인해 결절이 이동할 수 있습니다. | 벽 두께가 약 100mm를 지나면 하단에서 4.1~4.4% 정도 유지됩니다. |
| 탄소 | 탄소 is the material that floats; every extra tenth adds volume to the accumulation band | 일반적으로 3.8% 이상이 아닌 3.5~3.7% |
| 실리콘 | CE를 자체 중량의 약 1/3로 높이고 흑연화를 촉진합니다. | 2.0~2.5%, 등급 단독보다는 CE 상한선을 기준으로 선택됨 |
| 붓는 온도 | 추가 과열로 인해 주물이 액체 상태로 유지되는 시간이 길어집니다. | 금형이 안정적으로 채워지는 온도(주로 1,360~1,400°C) |
| 윗면 냉각 | 상단 초기 고정 결절을 동결하여 제자리에 고정 | 오한, 빽빽한 모래, 열려 있는 핫탑 없음 |
| 라이저 위치 | 상단 라이저는 결절이 모이는 정확한 위치에 액체 웅덩이를 보유합니다. | 기하학적 구조가 허용하는 측면이나 바닥에서 공급합니다. 윗면 아래에서 식혀주세요 |
표는 레시피가 아닌 이동 방향입니다. 동일한 단면 계수로 작업하는 두 주조소는 서로 다른 탄소 수준을 기준으로 정할 수 있으며 둘 다 옳습니다. 모래 특성, 냉각 방식 및 주입 온도가 다르기 때문입니다. 다르지 않아야 할 것은 패턴이 장착되기 전에 단면 계수에 대해 대상 CE를 작성하고 고객이 벽을 두껍게 하거나 보스를 추가할 때마다 이를 다시 확인하는 원칙입니다.
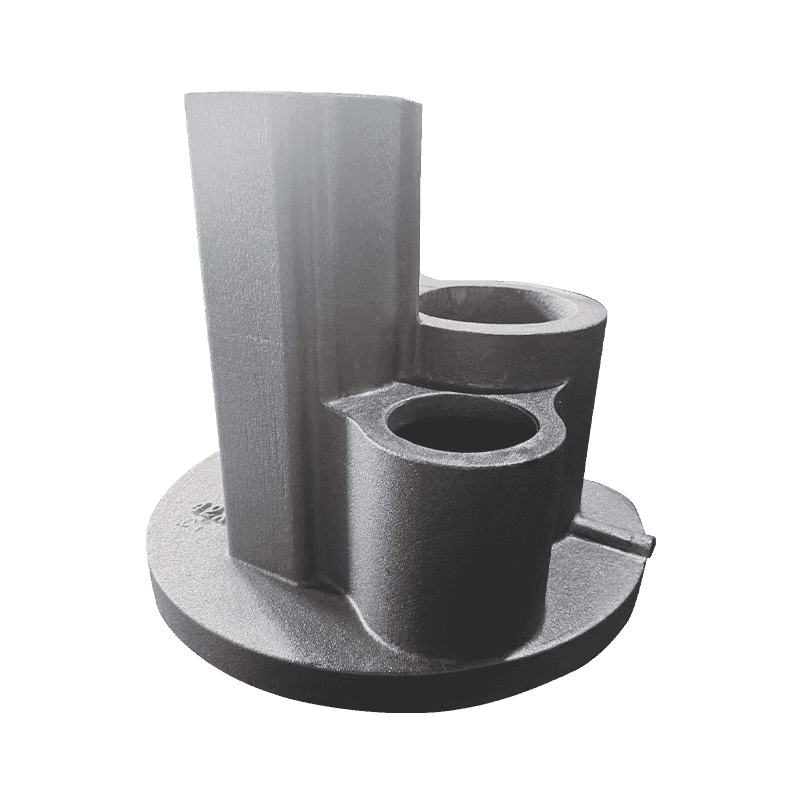
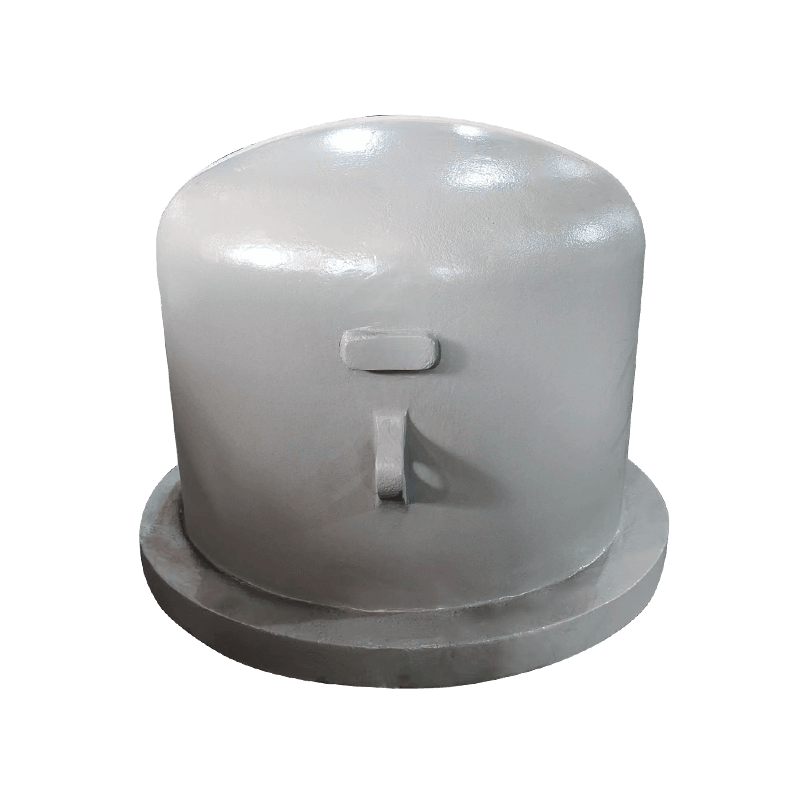
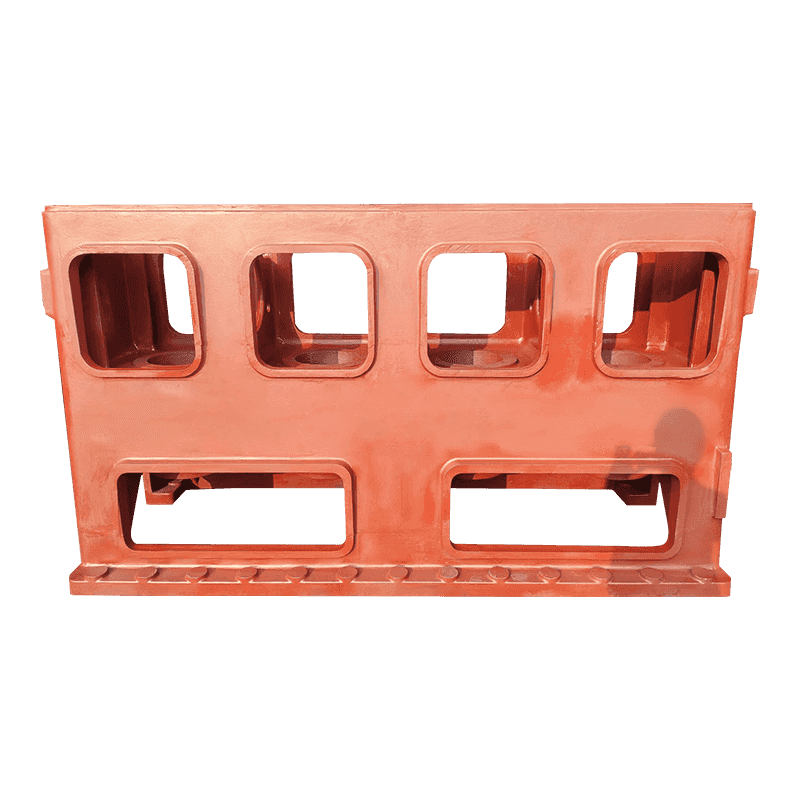
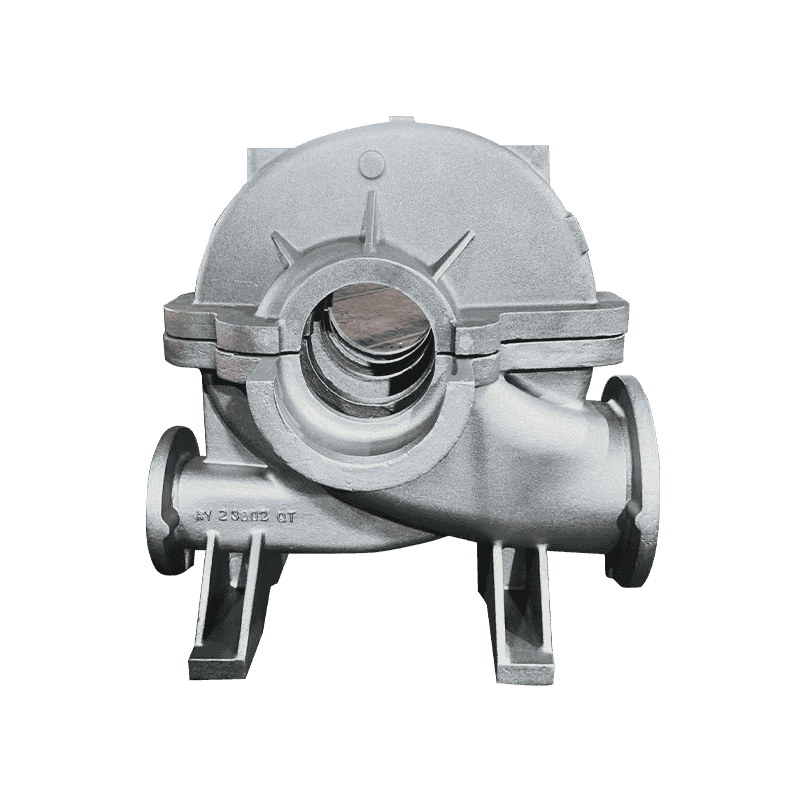
두꺼운 쉘 부품은 산술적으로 문제가 있는 부분입니다. 벽이 60~90mm인 압축기 본체, 중앙 질량이 무거운 기계 베이스 또는 깊은 플랜지가 있는 펌프 하우징은 모두 결절이 상단까지 오래 이동할 수 있도록 해줍니다.
가공 라인이 작동하기 전에 기호 읽기
부양은 주조소에서 거의 나타나지 않습니다. 이는 머시닝 센터, 재작업 또는 고객 불만 사항에 나타납니다. 신호는 다음을 중심으로 루틴을 구축할 수 있을 만큼 일관됩니다.
- 표면 모양: 윗면은 블라스팅 후 약간 흐릿하거나 거칠게 보일 수 있으며 거친 가공으로 인해 표면을 가로지르지 않고 표면을 따라가는 어두운 줄무늬가 열립니다.
- 현장 금속 조직학: 시험 주조의 윗면 또는 동일한 모듈러스를 가진 성형 러그에서 절단한 샘플은 별도로 주조된 바에서는 결코 표시되지 않는 축적 밴드를 나타냅니다.
- 경도 매핑: 부동 영역은 종종 주조의 대량보다 더 부드럽고 더 많은 페라이트로 읽혀지며 매핑된 그리드에 명확하게 표시됩니다.
- 초음파 속도 및 감쇠: 동일한 형상의 단면 샘플에 대해 판독값을 보정한 후 스크리닝에 유용합니다.
- 파괴적인 절편: 여전히 참조 방법이며 모든 새로운 패턴이나 중요한 화학적 변화에 대해 비용을 지불할 가치가 있습니다.
별도의 주조된 시험봉의 강도만으로 무거운 부분의 주조를 승인하지 마십시오. 막대는 얇게 부어지고 빠르게 얼며 잡으려고 하는 결함에 면역이 됩니다.
가장 저렴한 조기 경보는 가장 무거운 벽을 통과하는 시험 주조입니다. 윗면을 한 번 자르면 한 달 간의 인장 테스트보다 탄소 등가물, 냉각 배치 및 라이저 위치에 대해 더 많은 정보를 얻을 수 있습니다.
생산을 방해하는 대책
- 화학을 등급이 아닌 섹션으로 설정하십시오. 먼저 탄소를 아래로 당긴 다음 CE 천장에 맞춰 실리콘을 다듬습니다. 사양이 매트릭스 요구 사항에 맞게 실리콘을 높이면 탄소는 더 낮아져야 합니다.
- 먼저 윗면을 동결합니다. 외부 또는 내부의 냉기 또는 열을 더 빨리 끌어당기는 모래로 인해 결절이 이동할 수 있는 기간이 단축됩니다. 얼굴 전체에 점을 찍기보다는 실제 핫스팟에 맞춰 냉기를 측정하십시오.
- 틀이 확실하게 채워지는 만큼 차갑게 부어주세요. 과열은 유동성을 구입하고 부양 저항을 희생시킵니다. 1,360~1,400°C의 온도는 대부분의 무거운 부분 작업을 다루며, 용광로에 오래 머무르는 것도 불리합니다.
- 결함이 있는 곳을 결정하십시오. 중요한 가공면은 금형의 바닥이나 측면에 속합니다. 윗면은 공통 시작점으로 10~25mm의 희생 여유를 갖고 내부에 플로팅 밴드를 사용하여 가공됩니다.
- 용융 처리를 단단히 유지하십시오. 약 0.03~0.05%의 마그네슘 잔류량, 낮은 희토류 함량, 신속한 접종 및 불필요한 재가열 없음 등은 모두 처리 문제가 부유 문제를 악화시킬 가능성을 줄여줍니다.
- 연 단위가 아닌 히트 단위로 확인하세요. 새로운 패턴의 첫 번째 주조에서 얻은 단면 샘플과 윗면의 주기적인 금속 조직학을 통해 배치가 가공 라인에 도달하기 전에 떠다니는 탄소 등가물을 포착합니다.
그 자체로는 비용이 많이 들지 않으며 기계 베이스, 압축기 본체, 펌프 하우징 등 무거운 일체형 구조의 경우 분할된 첫 번째 제품이 주조 폐기를 방지할 때 처음으로 그만한 가치를 발휘합니다.
주문하기 전에 물어볼 사항
무거운 단면의 연성주철 주물을 구매하는 경우 부양은 주조소의 문제만큼이나 공급업체의 문제이기도 합니다. 원하는 답변은 구체적이고 질문은 짧습니다.
- 어떤 단면 계수를 기준으로 화학을 구축했으며 어떤 탄소 등가물을 목표로 삼았나요?
- 주조 자체 또는 별도의 주조 바에서 금속 조직 샘플을 어디에서 채취합니까?
- 윗면의 냉각을 어떻게 제어하며, 라이저 위치는 무엇입니까?
- 윗면에 어떤 가공 여유를 남겨두고 어떻게 그 숫자에 도달하게 되었습니까?
- 모든 열에 대해 탄소, 규소, 마그네슘 및 주입 온도를 기록하고 있으며 해당 데이터의 지난 6개월을 볼 수 있습니까?
처음 두 질문에 일반적인 용어로 대답하고 마지막 질문에 약속으로 대답하는 공급업체는 구조보다는 가격에 대해 인용하고 있습니다. 상업적인 결과는 명백히 말할 가치가 있습니다. 인증서를 통과했지만 머시닝 센터에서 실패한 주조품은 구매자가 이미 운송비, 가공 시간 및 생산 라인 중단에 대한 비용을 지불했기 때문에 가장 비싼 종류의 스크랩입니다.
무거운 부품을 잘 다루는 공급업체는 일반적으로 질문을 받기 전에 이러한 질문에 답합니다. 단면 계수, 목표 탄소 등가물, 냉각 레이아웃 및 샘플링 위치는 메시지 없이 견적 패키지에 나타나는 경향이 있습니다.
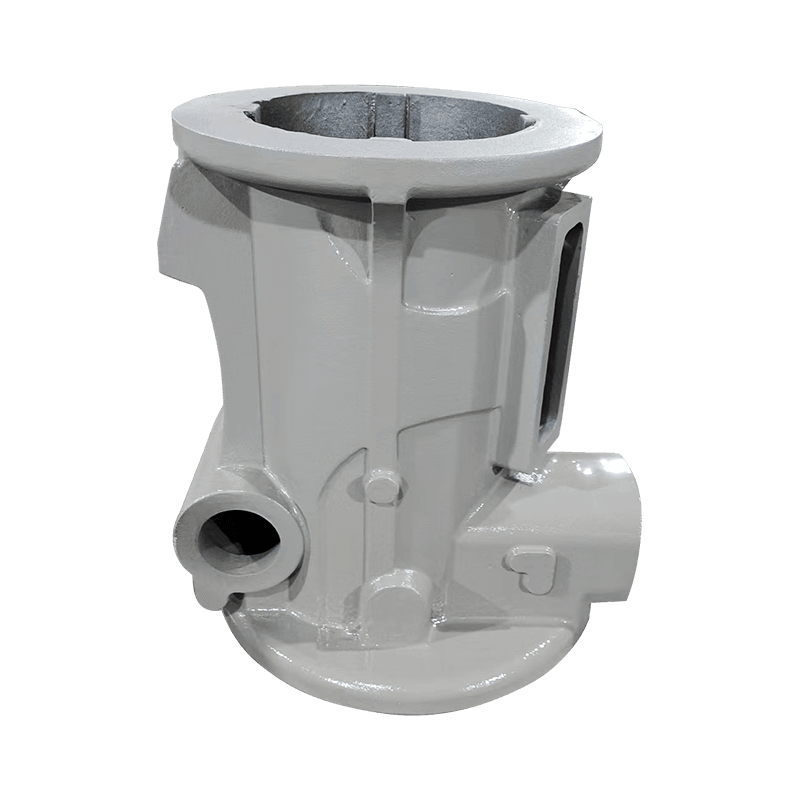
동일한 규율이 적용됩니다. 연철 주조 범위 압축기, 펌프, 밸브 및 공작 기계 부품을 중심으로 제작되었으며 벽 두께가 다양하여 단일 화학 물질이 모든 부품을 포괄할 수 없습니다.
일단 물리학이 논의되면 흑연 부양은 신비한 결함이 아닙니다. 결절은 그것을 운반하는 액체보다 가볍고, 무거운 부분은 그 차이가 중요해질 만큼 오랫동안 액체 상태로 유지되며, 윗면 아래에 있는 금속은 그림에서 가정하는 금속이 아닙니다.
초기에 내려진 세 가지 결정으로 이를 제어하십시오. 단면 계수에 일치하는 탄소 등가물, 윗면의 의도적인 냉각, 플로팅 밴드를 완성된 부품 내부가 아닌 스크랩 통 내부에 유지하는 가공 여유입니다. 그 이후의 모든 것(테스트 바, 인증서, 검사 보고서)은 보호가 아닌 확인입니다.